
Technologie
Der Maschinenpark
Fräsen, drucken, lasersintern — wir halten alle drei Verfahren im Haus. Das erspart Fremdvergabe, verkürzt Wege und hält die Verantwortung an einem Ort.
Grundsatz
Die Aufgabe bestimmt das Verfahren
Ein Labor, das nur fräsen kann, fräst auch das, was besser gedruckt wäre. Wir haben uns bewusst breit aufgestellt: Für jede Indikation steht das Verfahren bereit, das ihr technisch am nächsten kommt — nicht das, das gerade frei ist.
Fräsen
Material wegnehmen, bis die Form stimmt
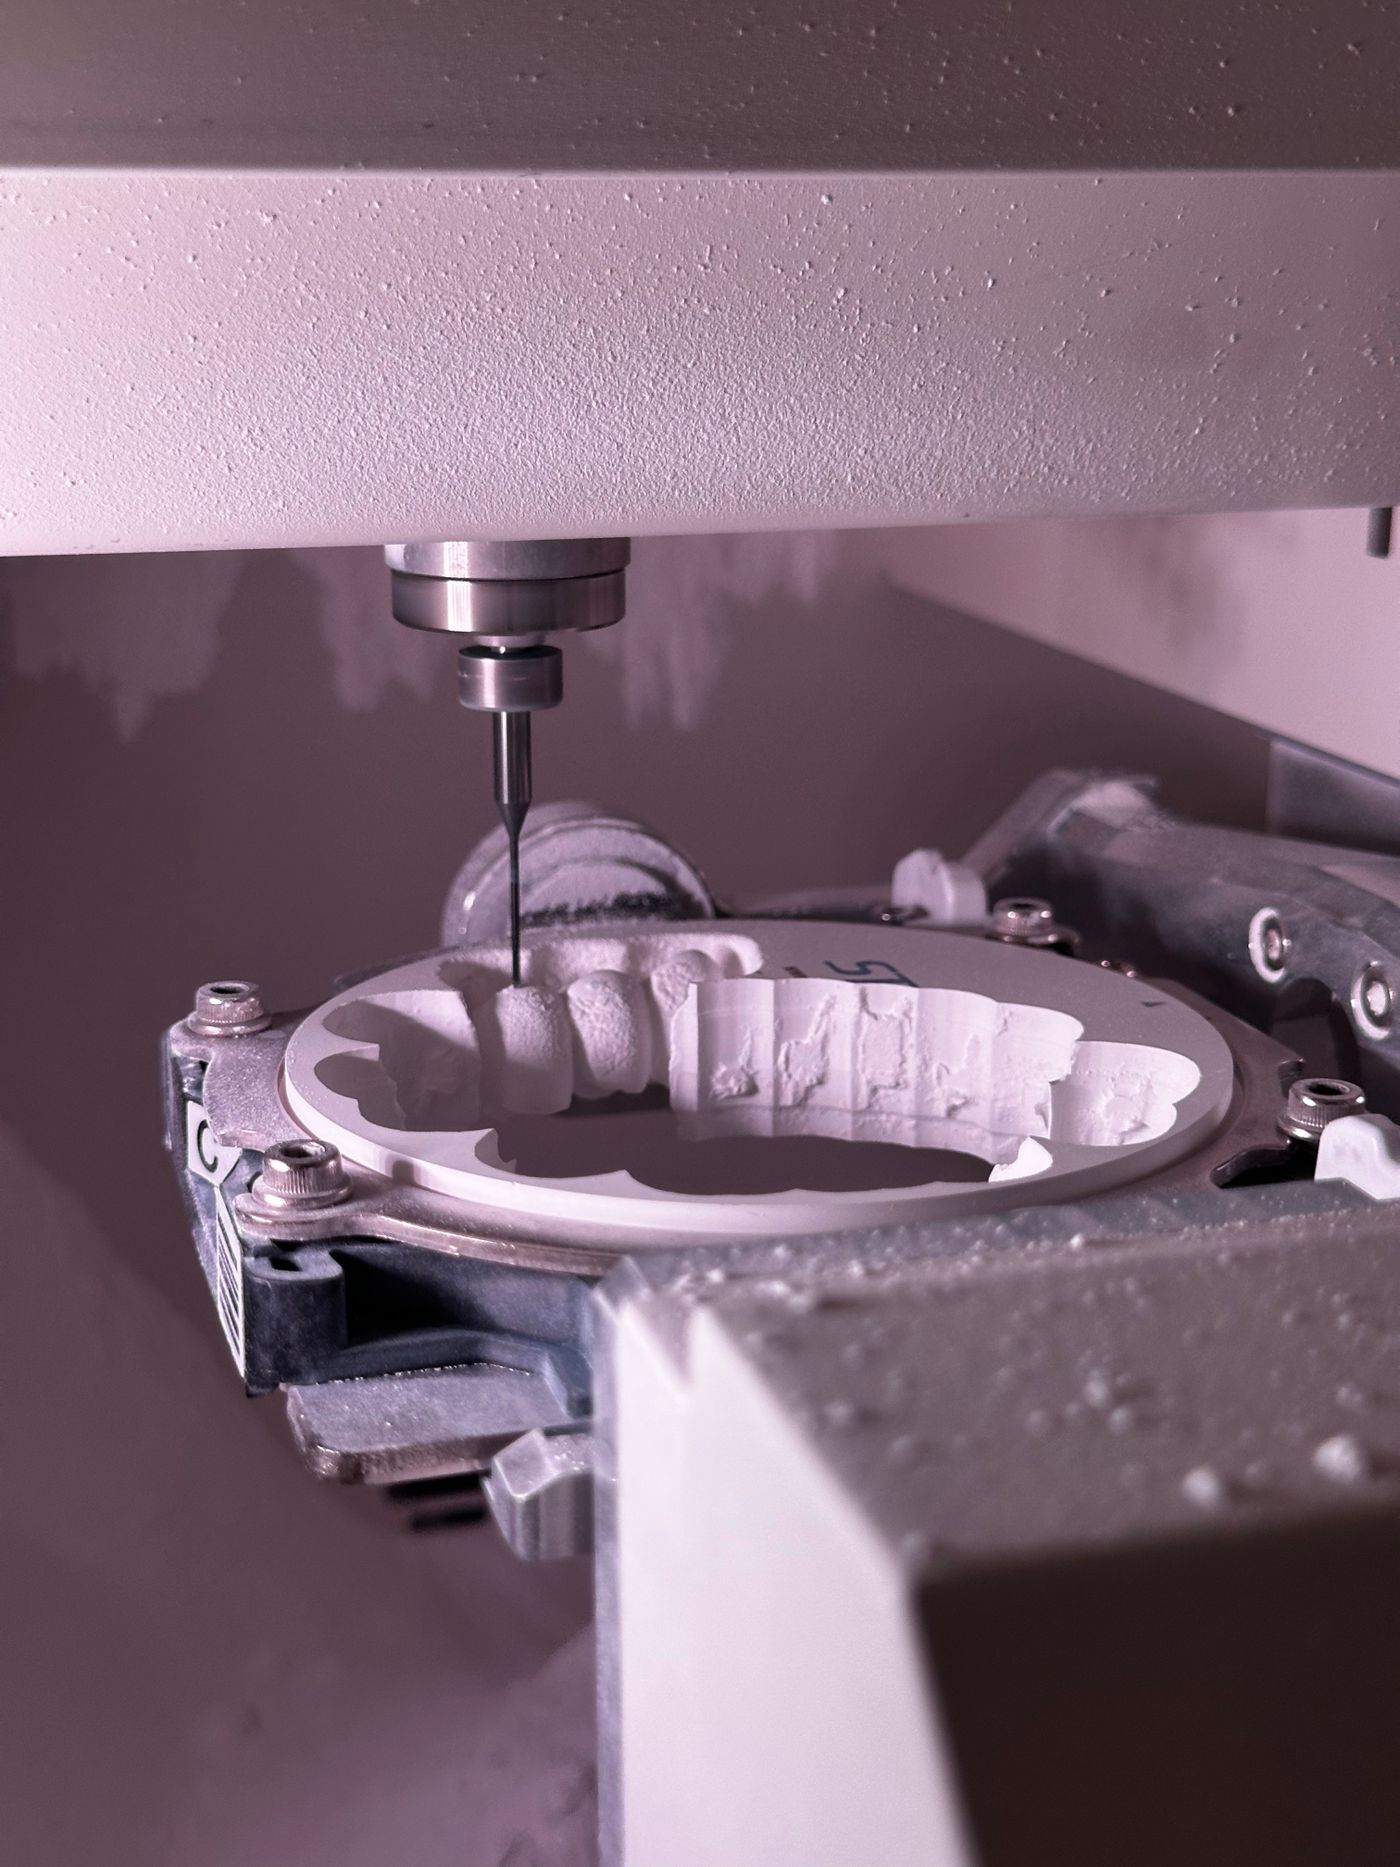 Zirkonzahn
M5
5+1-Achs-Simultanfräsgerät
Simultanes Fräsen in fünf Achsen erlaubt Hinterschnitte und stark divergierende Präparationen in einer Aufspannung. Das 16-fach-Werkzeugmagazin wechselt selbsttätig, die Nassbearbeitung erschließt zusätzlich Glaskeramik und vorgesinterte Metalle.
- Zirkonoxid
- PMMA
- Wachs
- Glaskeramik
- Sintermetall
- Titan
imes-icore
CORiTEC 350i Loader PRO+
5-Achs-Bearbeitungszentrum mit Rohlingmagazin
Das Herzstück unserer Serienfertigung: Ein automatisches Magazin hält bis zu zwölf Rohlinge vor, die wassergekühlte 2,6-kW-Spindel dreht mit 60.000 U/min. Damit läuft die Maschine auch nachts durch, ohne dass jemand danebenstehen muss.
- Zirkonoxid
- Glaskeramik
- Komposite
- PMMA
- Premill-Abutments
- Metalle
 Amann Girrbach
Ceramill Matron
Fräsmaschine der fünften Generation
Ausgelegt auf die Zerspanung harter Metalle: Der monolithische Maschinenkörper und der verwindungssteife Stahlhalter fangen die hohen Kräfte ab, die beim Fräsen von Titan und Kobalt-Chrom entstehen. Ergebnis sind Oberflächen, die kaum noch Nacharbeit brauchen.
- Titan
- Kobalt-Chrom
- Zirkonoxid
- PMMA
- Glaskeramik
Additive Fertigung
Material aufbauen, wo Fräsen an Grenzen stößt
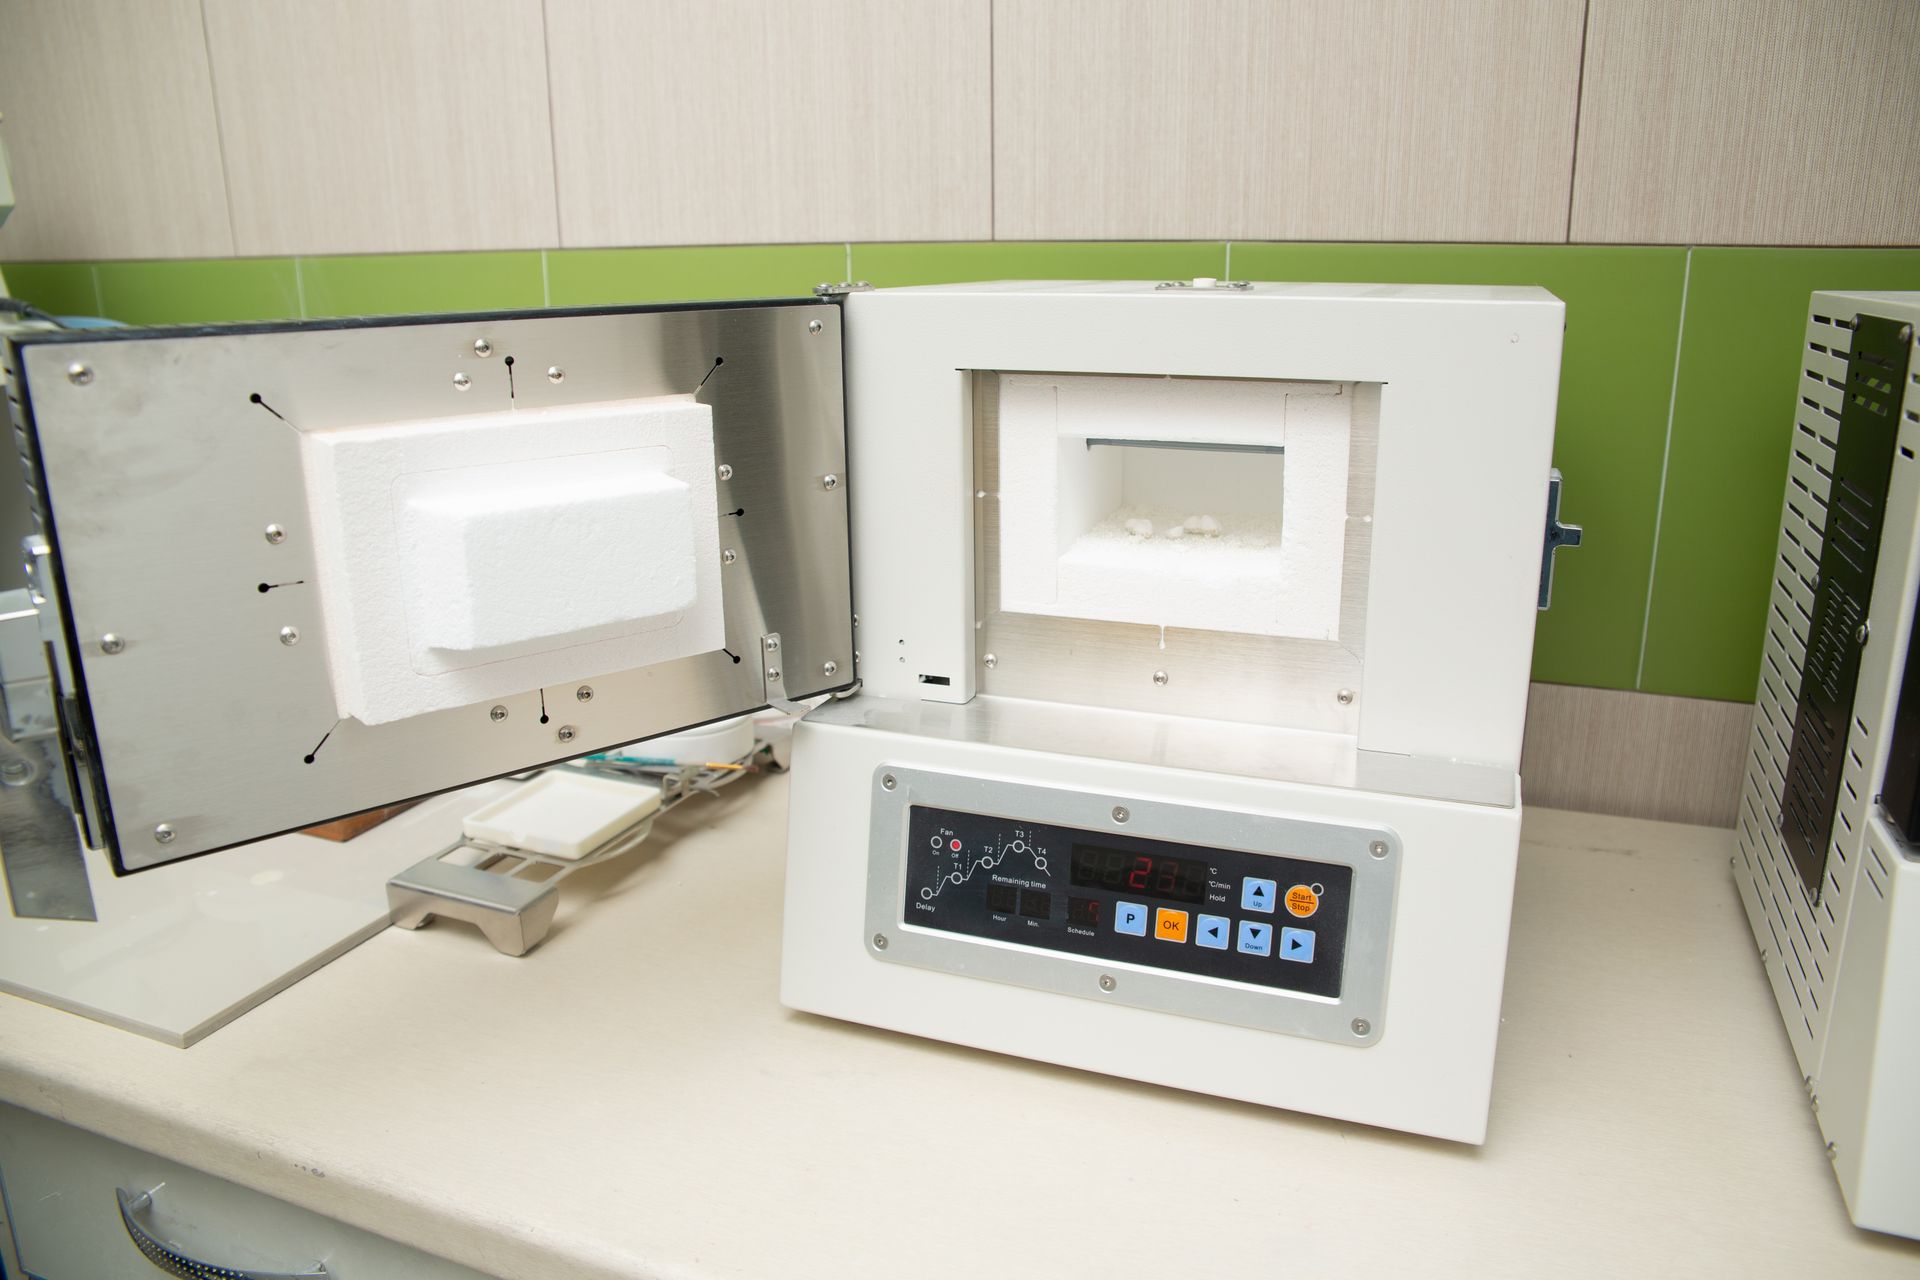 TRUMPF
TruPrint
Metall-3D-Druck im Laser-Metal-Fusion-Verfahren
Statt Material abzutragen, bauen wir es auf: Ein Laser verschmilzt Metallpulver Schicht für Schicht zum fertigen Gerüst. Das Multilaser-Prinzip arbeitet mit zwei Strahlen gleichzeitig und erlaubt Geometrien, die sich nicht fräsen lassen — etwa filigrane Modellgussgerüste mit angedruckten Retentionen.
- Kobalt-Chrom
- Titan
- Edelmetalllegierungen
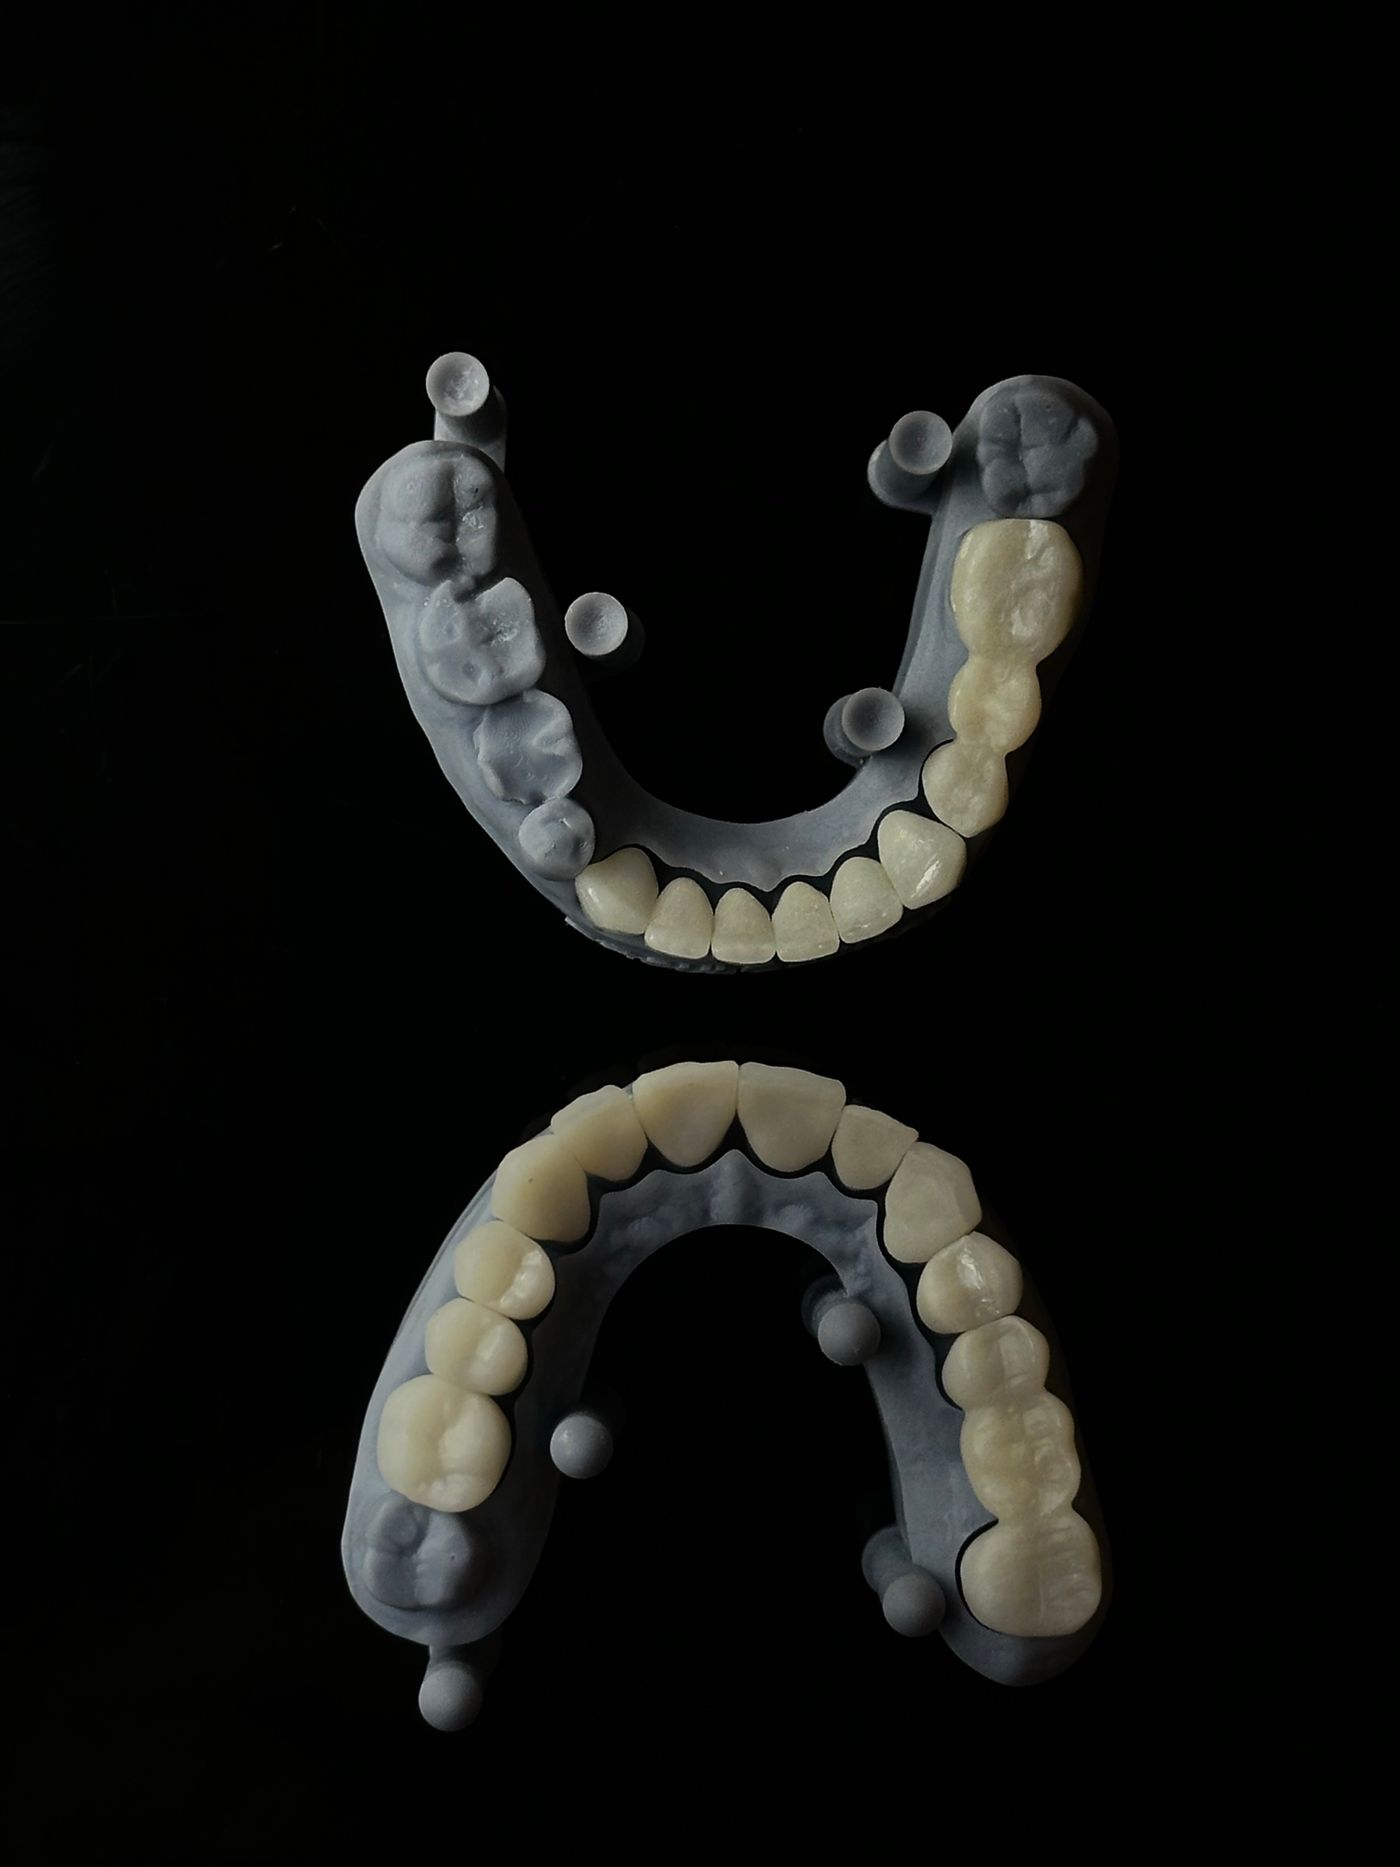 Carbon
DLS-Drucker
Digital Light Synthesis
Das DLS-Verfahren härtet lichtempfindliches Harz kontinuierlich aus, statt in einzelnen Schichten zu belichten. Die Bauteile bekommen dadurch isotrope Materialeigenschaften und eine Oberfläche ohne sichtbare Schichtstufen.
- Modellharze
- Schienenmaterial
- Prothesenbasen
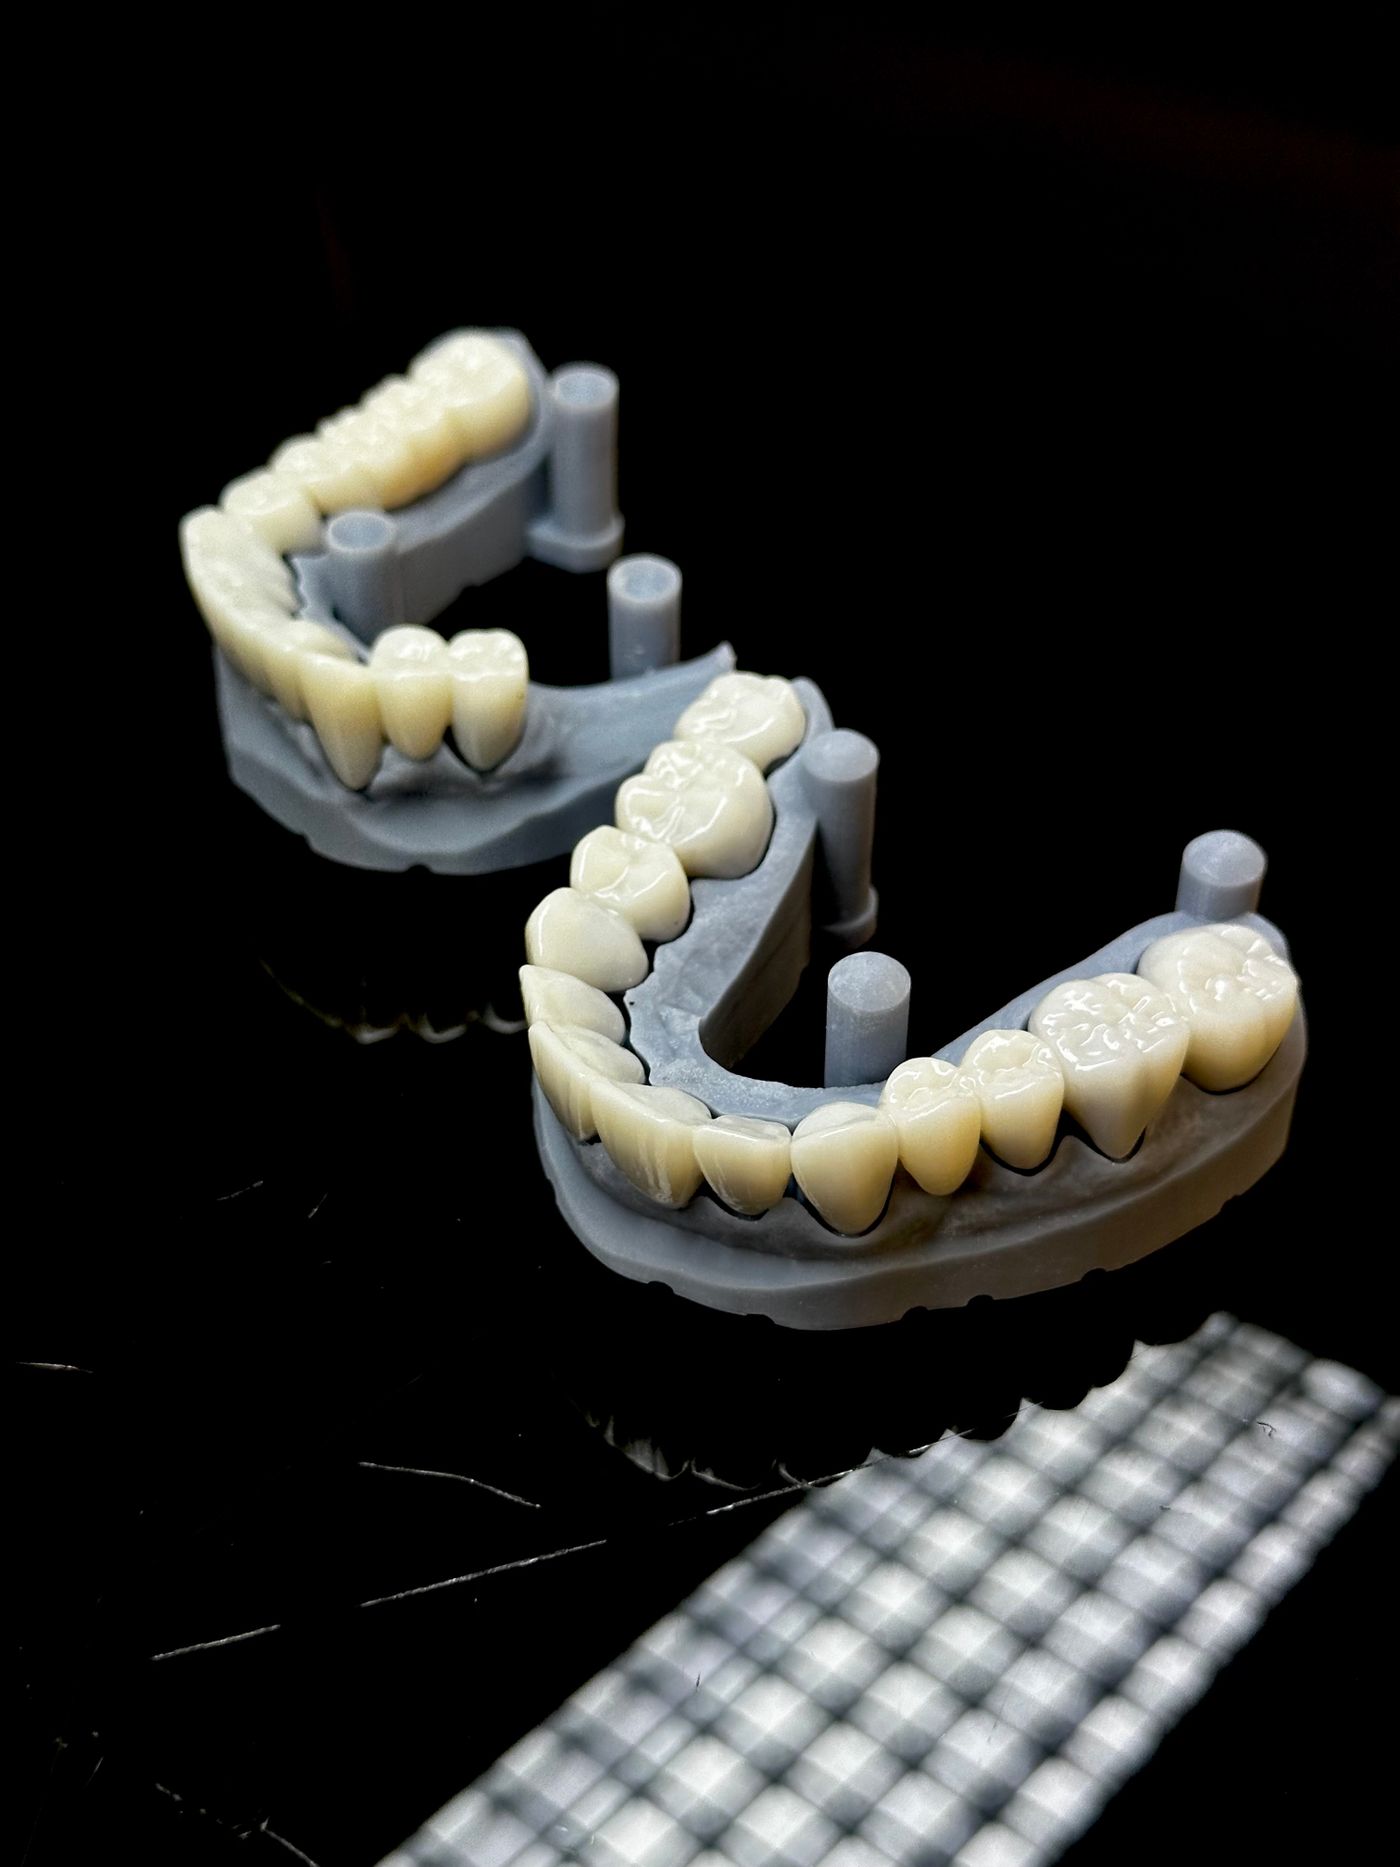 Rapid Shape
D50+
DLP-Drucker mit Automatisierungsmodul
Über hundert freigegebene Dentalharze, ein Bauraum von 231 × 130 × 300 mm und ein automatisches Separationsmodul, das bis zu sechs Druckaufträge hintereinander abarbeitet. RFID-Erkennung stellt sicher, dass Harz, Reinigung und Nachhärtung zueinander passen.
- Modellharze
- Schienen
- Bohrschablonen
- Provisorien
Digitaler Workflow
Konstruktion und Datenannahme
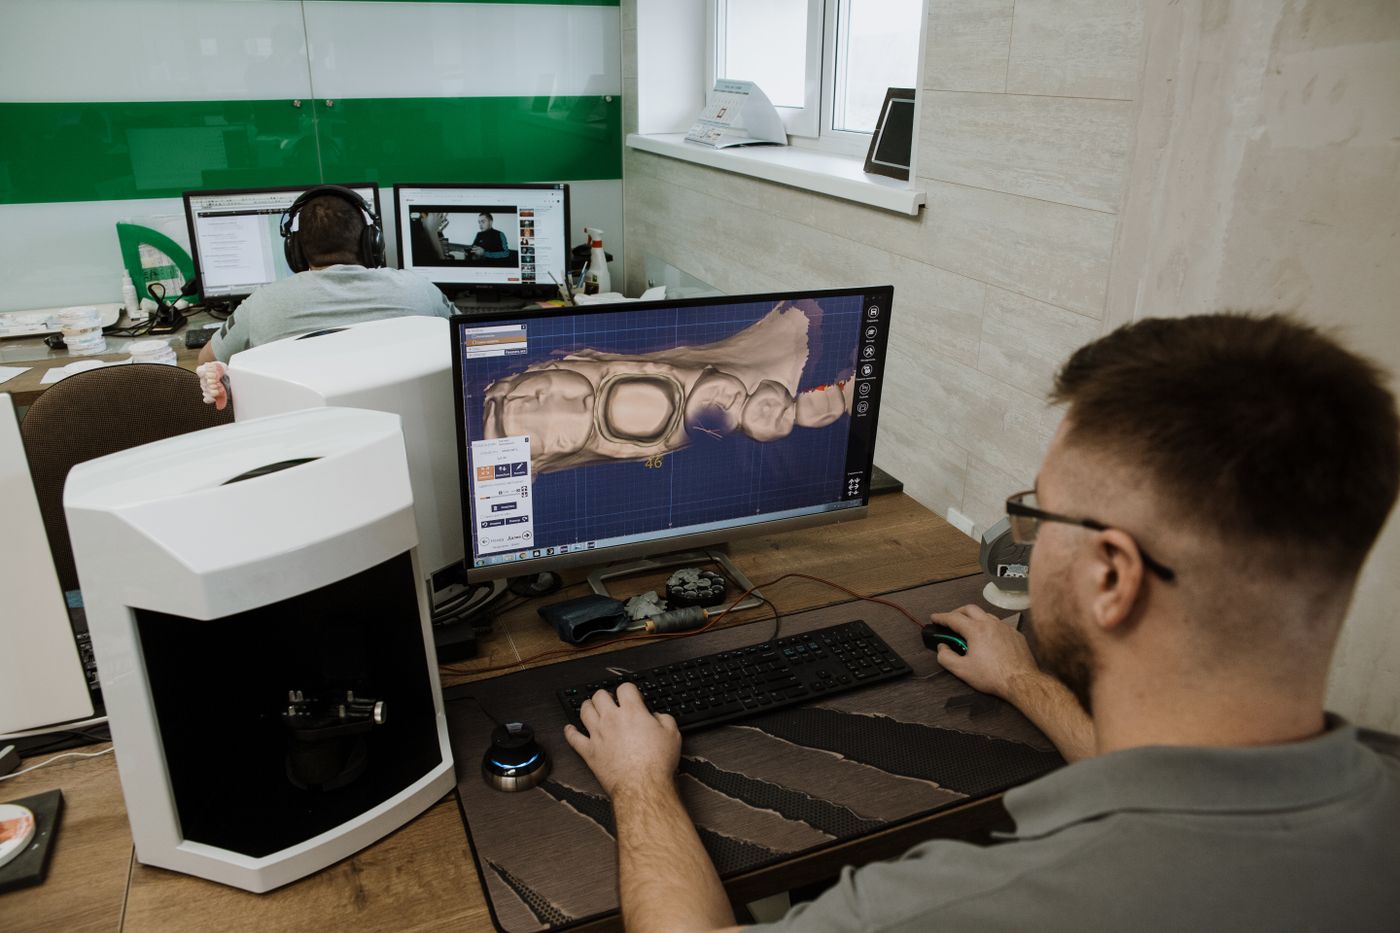 CAD/CAM
Konstruktion & Scan
Laborscanner und CAD-Arbeitsplätze
Ob Intraoralscan aus der Praxis oder klassischer Abdruck — beides mündet in denselben digitalen Datensatz. Konstruiert wird am Bildschirm, kontrolliert am Modell. Jeder Fall bleibt archiviert und lässt sich jederzeit identisch nachfertigen.
- STL-Import aller gängigen Intraoralscanner
- Offene Schnittstellen
- Fallarchivierung
 Finish
Nach der Maschine
Kein Werkstück verlässt die Anlage fertig
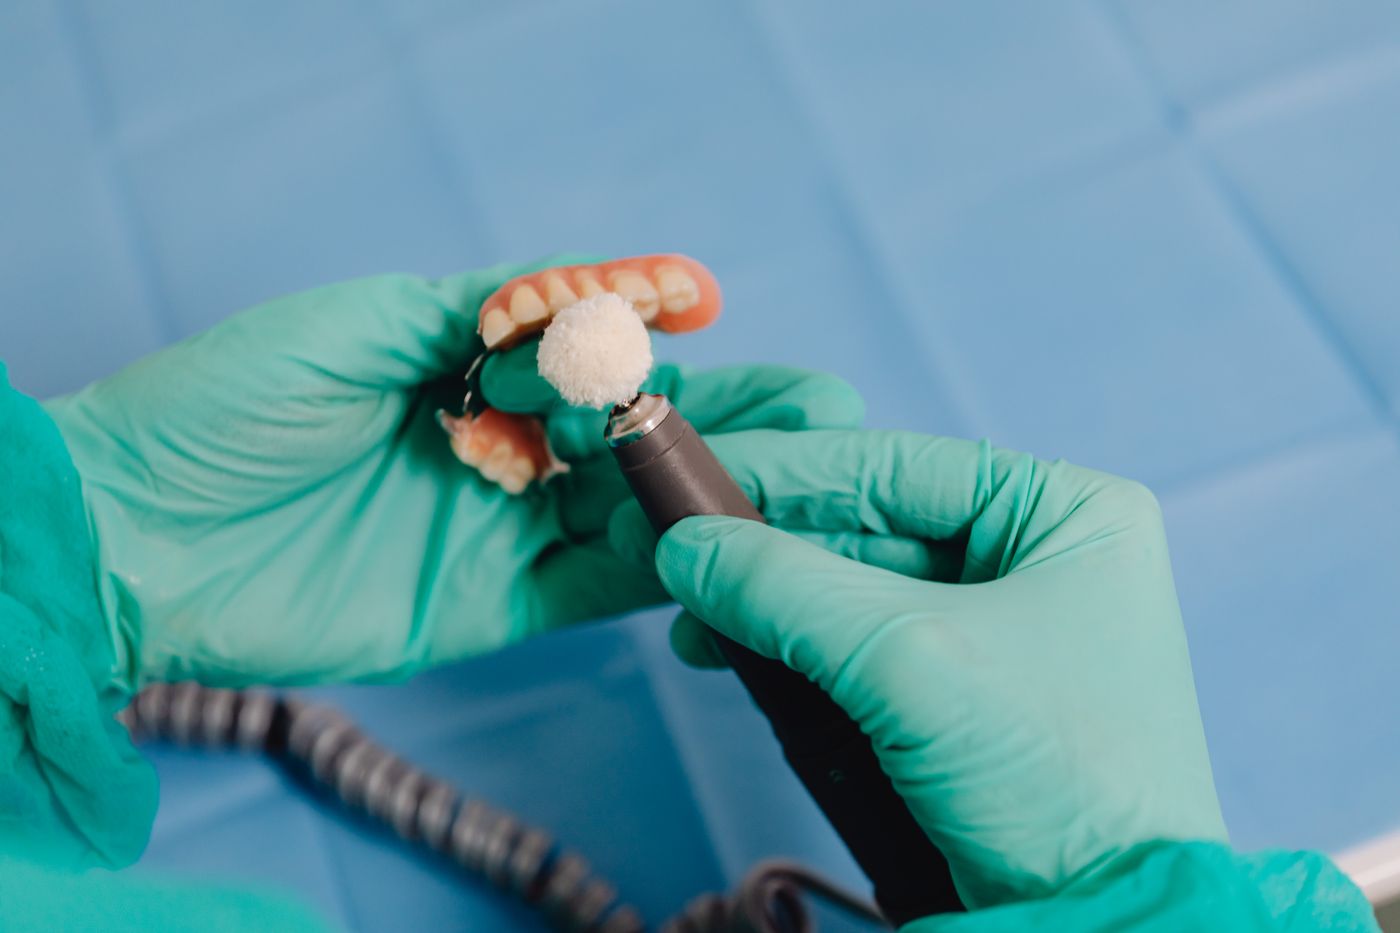
Gefrästes muss ausgearbeitet, Gedrucktes gereinigt und nachgehärtet, Gesintertes verdichtet werden. Diese Schritte entscheiden über Randschluss, Oberfläche und Farbe — und sie lassen sich nicht automatisieren.
- Sintern und Kristallisieren in kalibrierten Öfen
- Politur und Glanzbrand von Hand
- Sicht- und Passungskontrolle auf dem Meistermodell
Sie möchten sich das ansehen?
Wir zeigen Ihnen den Maschinenpark gern vor Ort — Praxisteams sind ausdrücklich willkommen.